电子元器件与五金配件协同选型对电路板加工效率的影响分析
在电子制造领域,电路板加工的效率瓶颈往往不在贴片机或回流焊本身,而在于上游物料协同的隐性损耗。大多数工厂在规划产能时,会精确计算电子元器件的采购周期与锡膏寿命,却容易忽略一个关键变量——五金配件的结构适配度。这种割裂式的选型思维,正在悄悄吞噬产线的实际产出。
被低估的物理层协同效应
以安防设备为例,其电路板加工环节常涉及多类异形元器件与金属结构件的组合。当PCB板上的定位孔与五金支架的公差超过±0.1mm时,贴片工序的视觉对位系统就需要额外增加0.8-1.2秒的补偿时间。看似微小的偏差,在日产万级产能的产线上,意味着每天损失超过2小时的等效工时。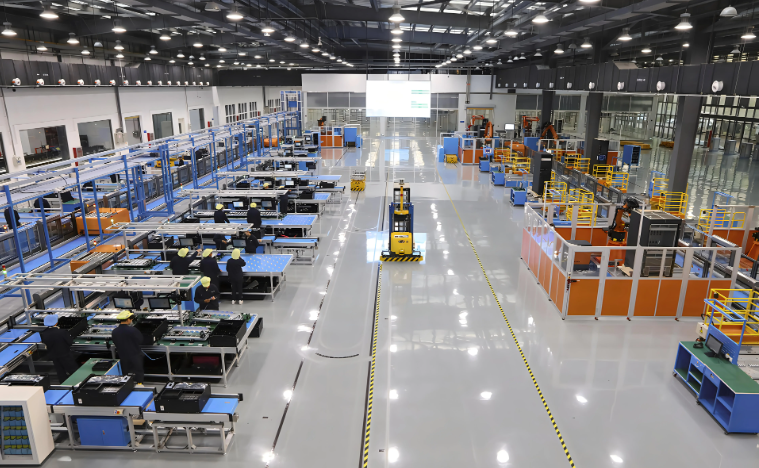
更隐蔽的问题出现在电子产品组装阶段。螺钉柱高度与电子元器件封装厚度的不匹配,会迫使波峰焊后增加人工补焊环节。我们曾为某客户测算过:仅因五金压铆螺母位置与电容焊盘间距不足0.3mm,导致每批次返工率上升4.7%,直接拉低整体直通率至92%以下。
选型逻辑的重构:从并行到串行联动
要破解上述困局,关键在于把电子元器件与五金配件的选型从「各自为政」转为「交叉验证」。具体落地时,我们建议在DFM(可制造性设计)评审阶段就引入三维公差叠加分析——不是简单核对规格书,而是模拟实际装配路径。例如,当选用0.6mm厚度的FR4板材时,配套的SMT定位销直径需相应缩小0.05mm,以补偿板材翘曲带来的应力偏移。
- 热膨胀系数匹配:陶瓷电容与不锈钢螺柱的膨胀差需控制在2.5ppm/℃以内,否则温度循环测试中易产生微裂纹。
- 焊接应力释放:五金接地弹片的接触压力应设计为1.2-1.8N,低于该值会导致EMI屏蔽失效,高于则可能压裂薄型片式电阻。
- 清洗工艺兼容性:部分五金件表面镀层在助焊剂残留环境下易产生电化学迁移,需提前验证耐腐蚀等级。
在实践层面,东莞市凡池电子科技有限公司近两年推动的「联合选型清单」制度已初见成效。该清单将物料分为A/B/C三类:A类为高应力敏感件(如晶振、铝电解电容),必须与五金结构件同步打样验证;B类为常规件,允许并行采购但需共享公差数据;C类为标准件,按批次抽检即可。通过这种分级管控,合作客户的电路板加工直通率平均提升3.2个百分点,产线换线时间缩短18%。
对于安防设备这类对可靠性要求严苛的产品,我们还会建议客户在试产阶段增加一次「装配应力热循环」专项测试——模拟-20℃至85℃的极端工况,重点观察五金压铆区域附近的焊点形貌。这套方法已帮助多个项目规避了批量性的隐性失效风险。
电子元器件与五金配件的协同,本质上是对制造系统熵减的管理。当两者从设计源头便共享同一套几何基准与材料数据库时,电路板加工的效率损耗才能被真正压缩。随着微型化趋势加剧,这种跨物料的耦合分析将不再是加分项,而是进入SMT产线的默认门槛。我们持续在公差建模和应力仿真领域投入,正是为了帮助更多制造企业把隐性浪费转化为显性竞争力。